


【巨清华设备】气动点焊机焊接不牢怎么办?这些因素需要重点检查
在使用气动点焊机进行金属工件焊接时,有些工厂会遇到一个比较常见的问题:刚开始焊接效果还可以,生产一段时间后却出现焊点不牢、拉脱、虚焊等情况。
遇到这种情况,不一定是设备本身出了大问题。焊接压力、电流、通电时间、电极状态以及工件表面处理等因素,都可能影响最终的焊接效果。可以按照下面几个方面逐项检查。
一、先检查焊接电流是否合适
点焊主要依靠电流通过工件接触位置产生热量,使金属局部熔化并形成焊核。如果电流偏小,产生的热量不足,焊点自然容易出现强度不够的情况。
但电流也不是越大越好。电流过大可能造成飞溅、烧穿,甚至影响电极使用寿命。因此,需要根据工件材质、厚度和焊接要求进行调整。
二、检查气动压力是否稳定
气动点焊机通过气缸带动电极进行加压,如果压力不足或者气压波动较大,工件之间的接触状态就可能不稳定。
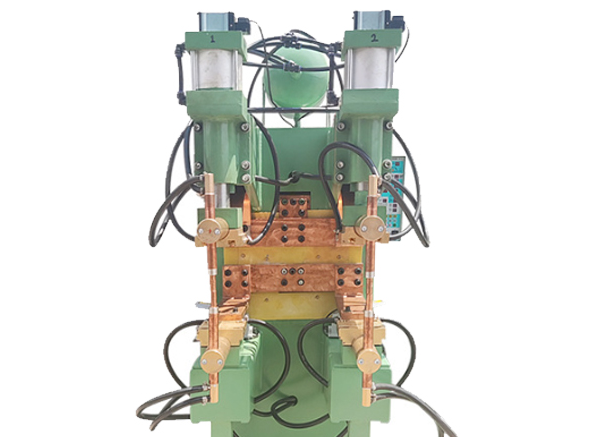
尤其是连续生产时,如果发现前面的产品焊得比较牢,后面的焊点开始出现变化,可以检查气路、气压以及气缸运行情况,看看是否存在压力不足、漏气等问题。
三、电极磨损也不能忽视
电极是点焊过程中直接与工件接触的部件。长时间使用后,电极端部可能出现磨损、变形或氧化,接触面积发生变化后,就会影响电流集中和焊接效果。
所以设备使用一段时间后,需要根据实际生产情况检查电极状态,及时修磨或更换,避免因为电极问题影响整批产品。
四、工件表面是否干净
工件表面如果存在油污、铁锈、氧化层或者其他杂质,也可能增加接触电阻,导致焊接过程不稳定。
特别是一些批量生产的工件,不能只关注点焊机参数,还要看看前道工序有没有做好表面处理。材料本身的状态发生变化,也可能导致原来的焊接参数不再合适。
五、焊接参数不要只凭经验调整
不同材料、不同厚度、不同结构,对点焊参数的要求并不完全一样。遇到焊接不牢的问题,不建议一味增加电流或者延长通电时间。
更合理的做法是结合工件实际情况,对焊接电流、焊接时间、压力等参数进行逐项调整,并通过实际焊接效果进行验证。
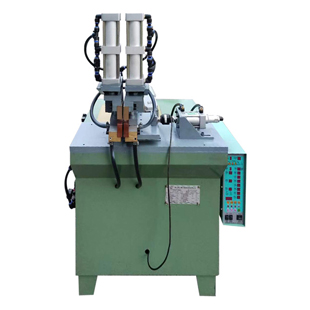
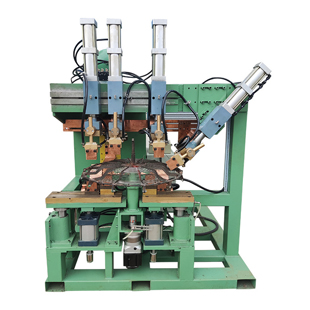
对于需要提高生产效率和焊接一致性的工厂来说,设备本身的稳定性同样重要。巨清华焊接设备可提供气动双头点焊机、螺母自动数控点焊设备、交流排焊机、对焊机等焊接设备,可根据不同工件和生产需求进行设备选型。
点焊机出现焊接不牢,不要急着直接更换设备。先从电流、压力、电极、工件以及焊接参数几个方面排查,往往更容易找到真正的问题所在。
Q1:气动点焊机焊接不牢,首先应该检查什么?
A:可以先检查焊接电流、通电时间和气动压力,再观察电极是否磨损、工件表面是否存在油污或氧化层。如果这些因素都正常,再进一步检查设备电气及气动系统。
Q2:螺母点焊可以使用自动数控点焊机吗?
A:可以。螺母焊接对定位、压力和焊接参数稳定性有一定要求,自动数控点焊设备能够根据实际工件需求进行参数设置,适合有批量焊接需求的生产场景。具体设备配置还需要结合螺母规格、工件材质和生产节拍进行选择。